 0086-15068518279 (Intsik)/001-5416026691 (Ingles)


 En
Ano ang a CNC Cylindrical Grinding Machine
Ang CNC cylindrical grinding machine ay isang metal cutting tool na nag-aalis ng manipis na layer ng materyal mula sa panlabas o panloob na ibabaw ng isang bilog na workpiece gamit ang umiikot na abrasive na gulong, habang ang bahagi mismo ay lumiliko sa pagitan ng mga sentro o sa isang chuck. Ang mga letrang CNC ay kumakatawan sa computer numerical control, ibig sabihin ang wheelhead, worktable, at infeed axis ay lahat ay gumagalaw sa ilalim ng mga tagubilin ng programa sa halip na mga manu-manong handwheels. Ang resulta ay isang shaft, roller, pin, o spindle na may diameter tolerance na maaaring umabot sa mga single digit na antas ng micron at isang surface finish na mas makinis kaysa sa pag-ikot o paggiling sa kanilang sarili.
Sa praktikal na mga termino, ang makinang ito ay ang istasyon ng pagtatapos na darating pagkatapos ng pagliko o pagpapatigas. Ang isang baras ay unang ginahasa sa isang makinang panlalik, pagkatapos ay pinainit upang tumaas ang katigasan nito, at sa wakas ay ipinadala sa CNC cylindrical grinding machine upang maibalik ang diameter at bilog sa loob ng masikip na numero na kailangan ng pagguhit. Ang mga automotive crankshaft journal, hydraulic cylinder rods, machine tool spindle, at bearing seat ay halos lahat ng oras ay nakakagiling dahil ang pag-ikot nang mag-isa ay hindi makakahawak sa roundness o surface finish na kailangan ng mga bahaging ito kapag tumigas na ang mga ito.
Paano Gumagana ang Proseso ng Paggiling sa Loob ng Machine
Apat na galaw ang sabay-sabay sa sandaling magsimula ang isang cycle, at ang pag-unawa sa mga ito ay nagpapaliwanag kung bakit ang makina ay maaaring magkaroon ng ganoong kahusay na pagpapaubaya.
1
Pag-ikot ng gulong - ang grinding wheel spindle ay umiikot sa isang nakapirming peripheral na bilis, karaniwang nasa pagitan ng 35 at 45 metro bawat segundo sa mga makina na sakop sa susunod na artikulong ito, kaya ang mga nakasasakit na butil ay pumutol sa pare-parehong bilis anuman ang diameter ng workpiece.
2
Pag-ikot ng workpiece - ang bahagi ay lumiliko nang dahan-dahan sa pagitan ng mga sentro o sa isang headstock chuck, kadalasan ng ilang sampu hanggang ilang daang rebolusyon bawat minuto, kaya bawat punto sa ibabaw ay dumadaan sa gulong nang paulit-ulit.
3
Pagtawid ng mesa - pinapausod ng worktable ang bahagi nang pabalik-balik sa kahabaan ng mukha ng gulong para sa mahahabang shaft, o nananatiling maayos para sa plunge grinding ng maikling balikat o uka sa isang pass.
4
Kontrol ng impeksyon - itinutulak ng servo driven na ball screw ang wheelhead patungo sa bahagi sa mga hakbang na kasing liit ng 0.001mm, na nagbibigay-daan sa isang CNC machine na humawak ng mga diameter na hindi maaaring ulitin ng manual grinder.
Karaniwang sinusundan ng finishing pass ang isang rough pass sa mas mabigat na infeed rate, pagkatapos ay isang spark out stage kung saan ang gulong ay gumagawa ng ilang pass sa zero na karagdagang infeed upang hayaang tumira ang makina at alisin ang anumang natitirang stock. Ang pagkakasunud-sunod na ito ay isinulat nang isang beses sa programa ng CNC at paulit-ulit sa bawat bahagi, kaya naman ang paggiling ng mga batch ng magkatulad na baras ay nananatiling mas pare-pareho kaysa sa mga bahagi na ginawa ng kamay.
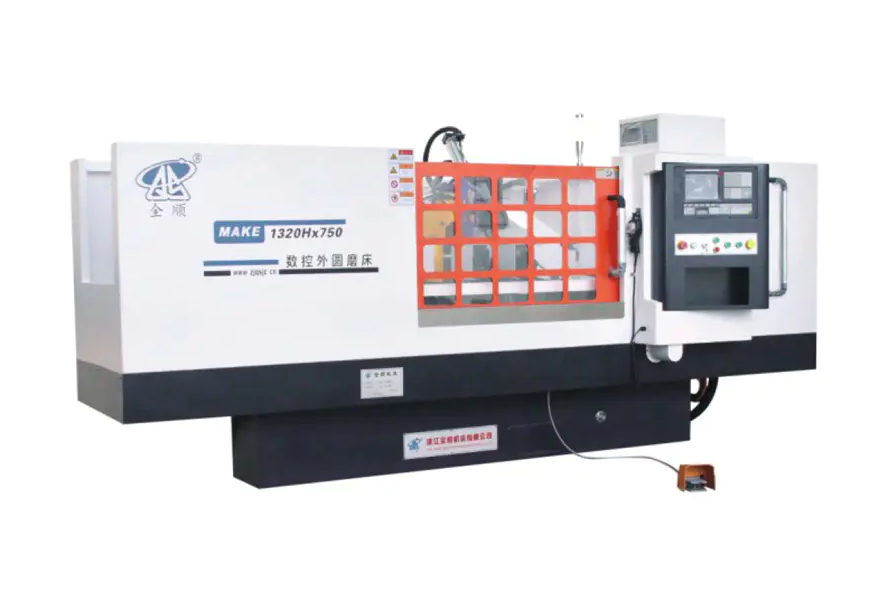
Pangunahing Mga Bahagi ng Structural at Bakit Mahalaga ang mga Ito
Limang subsystem ang magpapasya kung gaano katumpak at gaano katibay ang isang grinding machine sa paglipas ng mga taon ng produksyon. Ang isang mamimili na naghahambing ng mga makina ay dapat tumingin sa bawat isa nang hiwalay sa halip na husgahan ang isang makina sa pamamagitan lamang ng tag ng presyo nito.
Kama at Base Casting
Ang kama ay isang one piece na cast iron na istraktura na luma na at nakakawala ng stress bago ang huling machining, kaya hindi ito nababaluktot habang sumisipsip ito ng cutting forces at pag-iiba ng temperatura ng workshop sa paglipas ng mga taon ng paggamit. Ang isang mas mabigat at mahusay na ribed na casting ay nagpapabasa ng panginginig ng boses nang mas mahusay, at ang vibration ay ang nag-iisang pinakamalaking kalaban ng isang pinong surface finish.
Wheelhead Spindle
Ang spindle ay nagdadala ng grinding wheel at maaaring gumamit ng alinman sa rolling bearings o hydrodynamic at hydrostatic oil film bearings. Ang mga oil film spindle ay tumatakbo nang mas malamig sa ilalim ng matagal na mabigat na pagputol at mas matagal ang pag-ikot ng katumpakan, kaya naman ang mas mataas na katumpakan na mga modelo sa talahanayan ng paghahambing sa ibaba ay sumipi ng pinalakas na bilis ng gulong na 45 metro bawat segundo sa isang opsyon na dynamic at static na pressure spindle.
Mga Linear Guideway at Ball Screw
Ang mga precision linear na gabay na ipinares sa mga preloaded na ball screw na hinimok ng absolute value na mga servo motor ay nag-aalis ng backlash na sumakit sa mas lumang mga disenyo ng sliding way, na nagbibigay ng minimum na programmable infeed step na humigit-kumulang 0.001mm sa mga machine na tinutukoy sa artikulong ito.
Headstock at Tailstock
Direktang nililimitahan ng taas ng center ang pinakamalaking diameter na maaaring paikutin ng shaft nang hindi tumatama sa kama, kaya naman sinipi ng mga manufacturer ang taas ng center bilang core spec figure sa halip na isang afterthought. Ang tailstock quill ay naglalapat ng steady center pressure upang ang isang mahabang slender shaft ay hindi magdaldal o yumuko sa ilalim ng puwersa ng paggiling.
Kontrol ng CNC at Software sa Pakikipag-usap
Hinahayaan ng isang conversational grinding interface ang isang operator na magpasok ng target na diameter, haba, at halaga ng pag-aalis ng stock sa isang punan sa blangkong screen sa halip na magsulat ng G code sa pamamagitan ng kamay, na nagpapaikli sa oras ng pag-setup para sa mga tindahan na nagpapatakbo ng maraming iba't ibang maliliit na batch sa halip na isang paulit-ulit na bahagi para sa mga buwan sa isang pagkakataon.
Paghahambing ng Detalye ng Serye ng MK at MAK
Ang talahanayan sa ibaba ay naglilista ng pitong karaniwang configuration mula sa gumaganang linya ng produkto ng serye ng MK at MAK upang maihambing ang mga numero nang magkatabi sa halip na basahin ang isang sheet ng data nang paisa-isa. Ang lahat ng mga numero ay mga teknikal na parameter na sinabi ng tagagawa para sa bawat modelo.
| Modelo | Diameter na magiging Ground | Max Length para maging Ground | Gitnang Taas | Laki ng gulong O.D. x W x I.D. | Kabuuang Lakas ng Motor |
|---|---|---|---|---|---|
| MK1350B | Pinakamataas na 500mm | 1500 / 2000 / 3000 / 4000mm | 270mm | Phi750x75xPhi305mm | 20.63kW |
| MK1332B | Phi8 hanggang Phi320mm | 500 / 1000 / 1500 / 2000 / 3000mm | 180mm | Phi600x75xPhi305mm | 21.475 hanggang 33.075kW |
| MKE1332B | Phi8 hanggang Phi320mm | 500 / 1000 / 1500 / 2000 / 3000mm | 180mm | Phi600x75xPhi305mm | 21.475 hanggang 33.075kW |
| MAK1320H | Phi8 hanggang Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10.825kW |
| MAKE1320H | Phi8 hanggang Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10.825kW |
| MK1320H | Phi8 hanggang Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10.825kW |
| MKE1320H | Phi8 hanggang Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10.825kW |
Ang bilis ng peripheral ng gulong ay nakaupo sa 38 metro bawat segundo sa buong saklaw , tumataas sa 45 metro bawat segundo kapag nilagyan ng dynamic at static pressure spindle, at ang maximum na timbang ng workpiece ay mula 50kg sa compact H series hanggang 1000kg sa MK1350B. Ang pagbabasa sa talahanayang ito sa tabi ng bahaging pagguhit sa harap mo ay ang pinakamabilis na paraan upang mai-shortlist ang isang modelo, dahil ang hanay ng diameter at haba sa pagitan ng mga sentro ay nag-aalis ng karamihan sa mga opsyon bago pa man magkaroon ng desisyon ang power o spindle type.
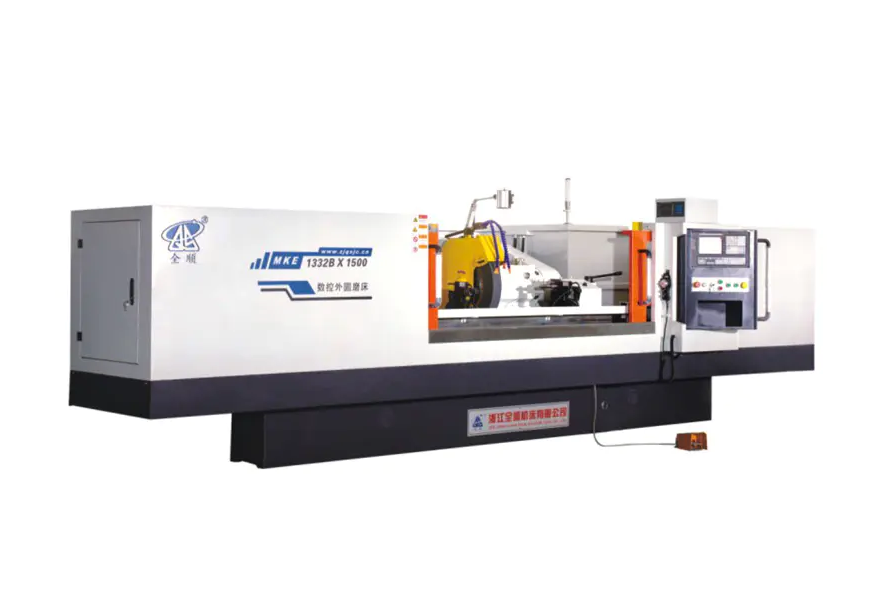
Pagtutugma ng Modelo sa Laki ng Iyong Workpiece at Dami ng Batch
Tatlong tanong ang nagpapaliit sa pitong linya ng modelo sa isa o dalawang makatotohanang pagpipilian bago humiling ng isang quote.
- Ano ang pinakamalaking diameter at pinakamahabang haba sa bahaging pamilya. Ang isang shop na naggigiling ng maliliit na pin at maiikling shaft na wala pang 200mm diameter at 800mm ang haba ay kumportableng kumportable sa MK1320H, MKE1320H, MAK1320H, o MAKE1320H, habang ang shaft ay hanggang 320mm diameter at 3000mm ang haba na tawag para sa MK1332B o MKE13mm na papalapit na diameter. 4000mm ang haba ay nangangailangan ng MK1350B.
- Gaano kabigat ang pinakamabigat na solong bahagi. Ang taas ng gitna at kapasidad ng pagkarga ng bearing ay parehong sumusubaybay sa bigat ng workpiece, kaya ang 900kg na crankshaft na blangko ay walang negosyong inilalagay sa isang makina na na-rate para sa 150kg, kahit na ang diameter ay teknikal na magkasya.
- Ang pag-alis ng stock ay magaan at paulit-ulit, o mabigat at hindi pare-pareho. Forged o cast blanks na may hindi pantay na stock na benepisyo mula sa dagdag na motor power at mas malaking wheel diameter ng MK1332B at MK1350B, habang ang pre turned bar stock na may maliit, even grinding allowance ay mahusay na tumatakbo sa mas mababang power H series machine.
Ang isang simpleng panuntunan na ginagamit ng maraming tagaplano ng tindahan ay ang laki ng makina sa pinakamalaking bahagi na inaasahan sa susunod na tatlo hanggang limang taon sa halip na ang bahagi lamang na nasa harapan nila ngayon, dahil ang isang makinang panggiling ay isang mahabang buhay na asset ng serbisyo at ang pag-upgrade sa taas ng sentro o haba ng kama mamaya ay bihirang praktikal.
Mga Industriya at Bahaging Umaasa sa Kagamitang Ito
Lumilitaw ang cylindrical grinding saanman ang isang bilog na bahagi ay dapat makihalubilo sa isa pang bilog na bahagi kasama ang isang mahigpit na tolerance fit, kaya ang listahan ng aplikasyon ay sumasaklaw nang higit pa sa isang solong industriya.
| Industriya | Mga Karaniwang Bahagi ng Lupa | Karaniwang Tolerance Target |
|---|---|---|
| Mga bahagi ng sasakyan at makina | Mga journal ng crankshaft at camshaft, gearbox shaft, piston pin | 0.005mm hanggang 0.01mm |
| Hydraulic at pneumatic na mga bahagi | Cylinder rods, plunger, valve spools | 0.005mm hanggang 0.02mm |
| Paggawa ng tindig | Inner at outer bearing races, roller pins | 0.002mm hanggang 0.008mm |
| Pagbuo ng kagamitan sa makina | Mga spindle, precision leadscrew, guide shaft | 0.003mm hanggang 0.01mm |
| Tela at makinarya sa pag-imprenta | Mga roller, drive shaft, mga cylinder sa pag-print | 0.01mm hanggang 0.02mm |
Ang mahabang roll at cylinder work, tulad ng mga roller sa pag-imprenta o mga textile drive shaft, ay eksaktong kategorya na nagtutulak sa mga tindahan patungo sa mas mahabang mga opsyon sa kama sa hanay ng MK1332B at MK1350B, dahil ang haba ng kama sa pagitan ng mga sentro sa halip na diameter ay karaniwang ang limitasyon ng spec para sa mga bahaging ito.
Mga Parameter ng Pagpipili at Paggupit ng Grinding Wheel
Ang pagpili ng gulong ay nakakaapekto sa surface finish at cycle ng oras gaya ng ginagawa mismo ng makina, kaya ang pagpapares ng tamang abrasive sa tamang infeed rate ay mahalaga gaya ng pagpili ng tamang modelo.
Uri ng Abrasive ayon sa Materyal
- Ang mga gulong ng aluminyo oksido ay nababagay sa carbon steel at alloy steel shafts, na sumasaklaw sa malaking mayorya ng automotive at general engineering grinding work.
- Ang mga gulong ng cubic boron nitride ay nababagay sa tumigas na bakal na higit sa 55 HRC at mas matagal ang kanilang hugis kaysa sa kumbensyonal na abrasive sa mga paulit-ulit na produksyon.
- Ang mga gulong ng silicone carbide ay nababagay sa cast iron, bronze, at iba pang hindi ferrous o malutong na materyales kung saan ang aluminum oxide ay mabilis na kumikinang.
Mga Karaniwang Parameter ng Pagputol
Ang isang magaspang na grinding pass ay karaniwang nag-aalis ng 0.02mm hanggang 0.05mm ng radial stock bawat pass sa bilis ng talahanayan na angkop sa lapad ng gulong, na sinusundan ng finish pass sa 0.005mm hanggang 0.01mm bawat pass, at isang spark out na yugto ng dalawa hanggang apat na pass na walang karagdagang infeed. Ang daloy ng coolant, kadalasang isang nalulusaw sa tubig na nakakagiling na likido, ay kailangang maabot ang gulong at bahagi ng contact zone nang tuluy-tuloy, dahil ang init na naipon sa maliit na lugar ng contact na ito ang nagiging sanhi ng paggiling ng paso at natitirang stress sa natapos na bahagi.
Pang-araw-araw na Pangangalaga at Preventive Maintenance
Ang mga pare-parehong pang-araw-araw na gawi ay nagpapanatili sa isang grinding machine na hawak ang rating na katumpakan nito sa loob ng maraming taon sa halip na mawala sa tolerance sa loob ng ilang buwan.
| Pagitan | Gawain |
|---|---|
| Bawat shift | Suriin ang antas at daloy ng coolant, punasan ang mga guideway, suriin ang gulong kung may mga chips o glazing |
| Linggu-linggo | Bihisan ang grinding wheel, linisin ang coolant filter o magnetic separator, suriin ang antas ng langis ng lubrication |
| Buwan-buwan | Suriin ang temperatura ng pagtakbo ng spindle, siyasatin ang ball screw at linear guide para sa paglalaro, i-verify ang pagkakahanay sa gitna |
| quarterly | Buong paglilinis ng tangke ng coolant, suriin ang tailstock quill pressure, magpatakbo ng geometric accuracy check gamit ang isang test bar |
Ang kondisyon ng coolant ay nararapat na espesyal na pansin, dahil ang marumi o naubos na coolant ay ang pinakakaraniwang sanhi ng parehong hindi magandang pagtatapos sa ibabaw at napaaga na pagkasira ng gulong, ngunit ito rin ang pinakamurang solong item sa listahang ito upang ayusin.
Mga Karaniwang Depekto sa Paggiling at Praktikal na Pag-aayos
| Sintomas | Malamang na Dahilan | Iminungkahing Ayusin |
|---|---|---|
| Asul o kayumanggi ang pagkawalan ng kulay sa ibabaw | Paggiling paso mula sa sobrang init | Bawasan ang infeed rate, dagdagan ang daloy ng coolant, bihisan ang gulong |
| Wavy chatter marks sa kahabaan | Spindle imbalance o maluwag na suporta sa tailstock | I-rebalance ang gulong, suriin ang presyon ng sentro, suriin ang pagkasuot ng tindig |
| Tapered diameter kasama ang haba ng bahagi | Maling pagkakahanay sa mga sentro o pagod na tailstock quill | Suriin muli ang pagkakahanay sa gitna gamit ang isang tagapagpahiwatig ng pagsubok, serbisyo ang tailstock |
| Magaspang o mapurol na hitsura sa ibabaw | Makintab o na-load ang mukha ng gulong | Bihisan ang gulong nang mas madalas, kumpirmahin na ang nakasasakit na grado ay tumutugma sa materyal |
Pagsusuri sa Gastos, Output, at Payback Period
Ang presyo ng pagbili ay isang bahagi lamang ng larawan ng halaga ng pagmamay-ari. Ang isang makatotohanang pagsusuri ay tumitimbang ng hindi bababa sa apat na salik na magkasama.
- Oras ng pag-ikot bawat bahagi , na nakadepende sa bilis ng gulong, laki ng infeed step, at kung gaano karami sa proseso ang awtomatiko kumpara sa manu-manong na-load.
- Pagkonsumo ng kuryente , kung saan ang kabuuang lakas ng motor sa talahanayan ng detalye ay nagbibigay ng panimulang punto para sa pagtatantya ng gastos sa kuryente bawat shift.
- Mga gamit ng gulong at coolant , aling sukat na may diameter ng gulong at kung gaano agresibo ang mga magaspang na pass na nag-aalis ng stock.
- Rate ng scrap at rework , na ang isang paulit-ulit na CNC infeed system ay may posibilidad na mas mababa kumpara sa manu-manong paggiling, na direktang pagpapabuti ng epektibong throughput.
Ang mga tindahan na nagpapatakbo ng isang makitid na bahagi ng mix sa mataas na volume ay kadalasang nakakabawi sa gastos ng makina nang pinakamabilis sa pamamagitan ng cycle time gains, habang ang mga tindahan na nagpapatakbo ng maraming iba't ibang maliliit na batch ay nakakabawi ng gastos pangunahin sa pamamagitan ng pinababang oras ng pag-setup mula sa conversational programming at mas kaunting mga na-scrap na bahagi sa unang pag-setup ng artikulo.
Mga Madalas Itanong
Anong tolerance ang maaaring makamit ng isang CNC cylindrical grinding machine.
Karamihan sa mga pang-industriya na CNC cylindrical grinder ay mayroong diameter tolerance sa pagitan ng 0.005mm at 0.02mm sa normal na produksyon, at ang mga makinang nilagyan ng dynamic at static pressure spindle na sinamahan ng in process gauging ay maaaring umabot sa single digit na micron repeatability sa critical bearing o spindle work.
Ano ang pagkakaiba sa pagitan ng pagpapangalan ng modelo ng MK at MAK.
Sa loob ng pamilya ng produktong ito, ang prefix ng MK ay tumutukoy sa karaniwang CNC cylindrical grinding configuration habang ang MAK prefix ay tumutukoy sa isang compact configuration na binuo para sa mas maikli, mas maliliit na diameter shaft, at ang idinagdag na E sa model code gaya ng MKE o MAKE ay karaniwang nagpapahiwatig ng pinahusay na kontrol o drive na opsyon sa parehong base machine.
Gaano kadalas dapat bihisan ang grinding wheel.
Ang dalas ng pagbibihis ay depende sa katigasan ng materyal at rate ng pag-alis ng stock, ngunit ang isang praktikal na panimulang punto para sa karamihan ng gawaing bakal ay ang pagbibihis bago ang bawat pagtatapos na pumasa sa mga kritikal na diameter at hindi bababa sa isang beses sa bawat shift para sa mga pangkalahatang pagtakbo ng produksyon, nagsasaayos nang mas maaga kung ang surface finish o cycle na tunog ay kapansin-pansing nagbabago.
Maaari bang gilingin ng isang makina ang parehong maikli at mahabang baras.
Oo, basta't ang haba sa pagitan ng mga center ay nasa loob ng machine bed rating, kaya naman ang mga modelo tulad ng MK1332B ay inaalok sa limang magkakaibang haba ng kama mula 500mm hanggang 3000mm sa parehong base machine, na hinahayaan ang isang tindahan na tumugma sa haba ng kama sa karaniwang hanay ng bahagi nito nang hindi nagbabayad para sa hindi nagamit na paglalakbay.
Anong mga limitasyon sa timbang ng workpiece ang nalalapat sa mas maliliit na modelo.
Ang compact na serye ng 1320H na sakop sa talahanayan ng paghahambing ay na-rate para sa maximum na bigat ng workpiece na 50kg, habang ang mid range na MK1332B at MKE1332B na hakbang hanggang 150kg, at ang mas malaking MK1350B ay na-rate para sa mga piyesa hanggang 1000kg, kaya ang pagtutugma ng bigat ng bahagi sa tamang modelo ay pinoprotektahan ang parehong center accuracy at bearing life.
Ang mas mataas na bilis ng peripheral ng gulong ay palaging nangangahulugan ng mas mabilis na oras ng pag-ikot.
Hindi direkta. Ang mas mataas na peripheral speed gaya ng 45 meter per second na opsyon na available na may dynamic at static pressure spindle ay pangunahing nagpapabuti sa surface finish consistency at wheel life sa isang partikular na stock removal rate, habang ang aktwal na cycle time ay nakadepende rin sa infeed step, table traverse speed, at kung gaano karaming stock ang aalisin ng rough pass.


