 0086-15068518279 (Intsik)/001-5416026691 (Ingles)


 En
Direktang Sagot
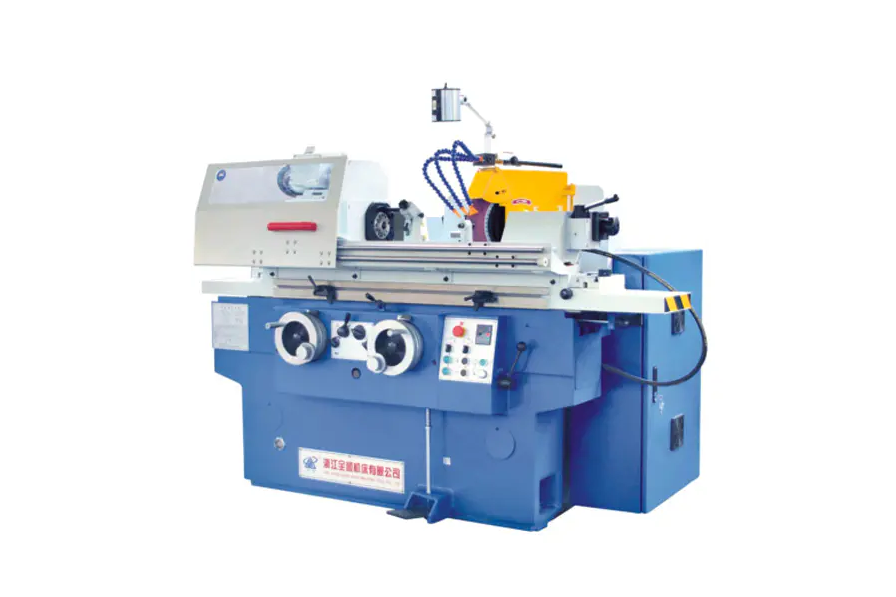
A makinang panggiling gumagana sa pamamagitan ng pag-ikot ng abrasive na gulong sa mataas na bilis laban sa isang workpiece upang alisin ang materyal sa pamamagitan ng abrasion, na humuhubog sa ibabaw sa mga tiyak na dimensional tolerance. Ang mga abrasive na butil ng gulong ay kumikilos bilang libu-libong micro cutting edge, bawat isa ay nag-aahit ng maliliit na chips ng materyal sa bawat pass.
Pangunahing Mekanismo
Ang Physics sa Likod ng Pag-alis ng Materyal
Sa pundasyon nito, ang isang grinding machine ay nagko-convert ng rotational energy sa abrasive cutting action. Ang nakakagiling na gulong ay umiikot sa mga bilis ng ibabaw na karaniwang sa pagitan 20 at 45 m/s , pagpindot laban sa workpiece na may kontroladong puwersa. Ang bawat abrasive grain — kadalasang aluminum oxide, silicon carbide, o cubic boron nitride (CBN) — ay gumaganap bilang isang single-point cutting tool na tumatakbo sa microscopic scale.
Kapag nadikit ang butil sa workpiece, tatlong bagay ang nangyayari sa pagkakasunud-sunod:
- Nababanat na pagpapapangit — pinipiga ng butil ang ibabaw bago magsimula ang pagputol
- Pag-aararo ng plastik — ang materyal ay itinulak patagilid, na bumubuo ng mga tagaytay
- Pagbuo ng chip — ang butil ay naggugupit ng isang micro-chip na libre mula sa base material
Ang prosesong ito ay umuulit ng milyun-milyong beses bawat minuto sa buong mukha ng gulong, na gumagawa ng katangiang makinis na paggiling na kilala. Ang mga halaga ng pagkamagaspang sa ibabaw ng Ra 0.1 hanggang 1.6 micrometer ay regular na nakakamit — mas pino kaysa sa anumang operasyon ng pagliko o paggiling.
45 m/s
Karaniwang max na bilis ng ibabaw ng gulong
Ra 0.1 μm
Matamo ang pagkamagaspang sa ibabaw
0.001 mm
Dimensional tolerance range
Anatomy
Mga Pangunahing Bahagi at Ano ang Ginagawa Nila
Giling na Gulong
Ang tool sa paggupit. Binubuo ng mga abrasive na butil na pinagsama-sama (vitrified, resinoid, o rubber bonds). Ang grado ng gulong (katigasan) at istraktura (grain spacing) ay pinili batay sa mga kinakailangan sa materyal at tapusin.
Ulo ng Gulong / Spindle
Naglalagay ng spindle motor at mga bearings na umiikot sa gulong. Ang katigasan ng spindle ay kritikal — kahit na 0.001 mm ng runout ay nagdudulot ng mga marka ng satsat sa tapos na ibabaw.
Worktable
Hinahawakan at binabagtas ang workpiece. Sa mga gilingan sa ibabaw, ang mesa ay gumaganti (pabalik-balik) o umiikot. Sa mga cylindrical grinder, ang talahanayan ay dumadaan sa Z-axis habang ang workpiece ay umiikot.
Dresser
Isang tool na may tip na diyamante na pana-panahong nagpapatalas sa grinding wheel sa pamamagitan ng pagtanggal ng mga bukol na butil at pagpapanumbalik ng geometry ng gulong. Kung walang pagbibihis, bumababa nang husto ang kahusayan sa paggiling at bumababa ang kalidad ng ibabaw.
Sistema ng Coolant
Naghahatid ng cutting fluid (nalulusaw sa tubig na langis o sintetikong coolant) sa mga rate ng daloy na 20 hanggang 100 L/min sa grinding zone. Ang coolant ay nagpapababa ng init (ang mga temperatura sa grinding zone ay maaaring lumampas sa 1000 degC sa isang lugar), nag-flush ng swarf, at nagpapadulas ng hiwa.
Mekanismo ng Feed
Kinokontrol kung gaano kalalim ang pagpasok ng gulong sa workpiece (infeed / depth of cut). Ang mga mekanismo ng precision feed ay lumulutas sa 0.001 mm na mga pagtaas, na nagpapagana sa micro-material-removal na nagpapakilala sa paggiling mula sa mas magaspang na proseso ng pagputol.
Mga Uri ng Makina
Mga Pangunahing Uri at Kanilang Mga Prinsipyo sa Paggawa
Ang iba't ibang mga geometry ay nangangailangan ng iba't ibang mga configuration ng makina. Nasa ibaba ang apat na pinakakaraniwang uri na ginagamit sa pang-industriyang produksyon:
| Uri ng Makina | Paggalaw ng Workpiece | Pagkilos ng Gulong | Karaniwang Pagpaparaya | Karaniwang Aplikasyon |
| Pang-ibabaw na gilingan | Reciprocating o rotary table | Umiikot, downfeed bawat pass | /- 0.005 mm | Mga flat plate, molds, tooling |
| Cylindrical Grinder | Umiikot sa pagitan ng mga sentro | Umiikot, bumabagtas ng axially | /- 0.002 mm | Mga shaft, pin, roll |
| Panggiling na walang gitna | Pinakain sa pamamagitan ng nagre-regulate na gulong | Nakakagiling na gulong na kumokontrol sa gulong | /- 0.001 mm | Mga bar, tubo, mataas na volume na bahagi |
| Panloob na Gilingan | Umiikot (o nakatigil) | Ang maliit na gulong ay umiikot sa loob ng bore | /- 0.003 mm | Bearing races, hydraulic cylinders |
Deep Dive
Paano Nakakamit ng Centerless Grinding ang Pambihirang Throughput
Ang centerless grinding ay ang pinaka-produktibong anyo ng cylindrical grinding dahil ganap nitong inaalis ang part fixturing. Ang workpiece ay nakasalalay sa isang talim sa pagitan ng dalawang gulong:
- Nakakagiling na gulong (malaki, mataas na bilis) ang aktwal na pagputol sa bilis na hanggang 60 m/s
- Nagreregula ng gulong (mas maliit, tilted 1 hanggang 6 degrees) kinokontrol ang bilis ng pag-ikot ng bahagi at axial feed rate
Sa pamamagitan ng pagkiling sa regulating wheel, ang bahagi ay sabay-sabay na iniikot at itinutulak sa makina nang aksial — isang pamamaraan na tinatawag na "through-feed" grinding. Ang isang production centerless grinder ay maaaring magproseso ng higit sa 1,000 maliit na cylindrical na bahagi kada oras na walang operator na naglo-load/nagbabawas sa pagitan ng mga bahagi.
Ginagawa nitong karaniwang proseso ang centerless grinding para sa mga high-volume na bahagi tulad ng automotive valve stems (tolerance ng /- 0.003 mm sa 6 mm diameter) at mga bearing roller.
Kontrol sa Proseso
Mga Kritikal na Parameter na Namamahala sa Pagganap ng Paggiling
Ang mga resulta ng paggiling ay tinutukoy ng apat na nag-uugnay na mga variable ng proseso. Ang pag-mistu sa alinman sa mga ito ay nagdudulot ng alinman sa hindi magandang surface finish, dimensional error, o thermal damage (burn).
Bilis ng Gulong (Vs)
Ang mas mataas na bilis ng gulong ay nangangahulugan na ang bawat butil ay nag-aalis ng mas manipis na chip, na binabawasan ang mga puwersa ng pagputol at pagpapabuti ng pagtatapos - ngunit pinapataas ang pagbuo ng init. Ang mga gulong ng CBN ay gumagana sa 80 hanggang 120 m/s sa high-speed grinding (HSG) para sa kadahilanang ito.
Bilis ng Workpiece (Vw)
Ang mas mabilis na paggalaw ng workpiece ay nagpapataas ng material removal rate (MRR) ngunit nagpapataas ng chip load. Ang ratio ng bilis ng Vs/Vw ay karaniwang umaabot mula 60:1 hanggang 120:1 sa mga application ng precision grinding.
Lalim ng Gupit (ae)
Ang mga roughing pass ay maaaring gumamit ng ae = 0.05 mm; Ang mga finishing pass ay gumagamit ng 0.002 hanggang 0.005 mm. Ang mga spark-out na pass (zero infeed) sa dulo ng isang cycle ay nagbibigay-daan sa pagpapalihis ng makina na bumalik, na nagpapahusay sa katumpakan ng dimensional.
Tukoy na Rate ng Pag-alis ng Materyal (Q'w)
Ipinahayag sa mm3/mm/s, ito ang namamahala na sukatan ng pagiging produktibo. Ang mga modernong CNC grinder ay nag-o-optimize ng Q'w sa real time gamit ang power monitoring upang manatili malapit sa burn threshold nang hindi lumalagpas dito.
Karaniwang Hamon
Thermal Damage: Ang Panganib na Dapat Pangasiwaan ng Bawat Paggiling
Ang paggiling ay bumubuo ng matinding localized na init — hanggang sa 1,500 degC sa grain-workpiece contact zone sa matinding mga kaso — tumatagal lamang ng microseconds bawat butil contact. Kung ang init ay hindi maaaring mawala nang mabilis, ito ay nagiging sanhi ng:
- Paggiling paso — oksihenasyon ng ibabaw, nakikita bilang asul/kayumanggi na kulay, na nagpapahiwatig ng mga pagbabago sa microstructural
- Ang natitirang tensile stress — na kapansin-pansing binabawasan ang buhay ng pagkapagod ng mga tumigas na bahagi ng bakal
- Muling tumigas o lumalambot ang ibabaw — binabago ang profile ng katigasan na idinisenyo upang makamit ang paggamot sa init
Ang pag-iwas sa thermal damage ay nangangailangan ng kumbinasyon ng agresibong coolant application (high-pressure nozzles sa 50 hanggang 80 bar sa ilang aerospace application), tamang pagpili ng gulong (bukas na istraktura para sa libreng pagputol), at konserbatibong mga rate ng pag-alis ng materyal sa mga finish pass.
Ang pagsusuri sa ingay ng Barkhausen at X-ray diffraction ay ginagamit sa mga industriyang kritikal sa kalidad (bearing, aerospace) upang hindi mapanirang ma-verify na ang mga ibabaw ng lupa ay libre mula sa natitirang tensile stress pagkatapos ng machining.
Gabay sa Pagpili
Pagpili ng Tamang Abrasive para sa Materyal
Ang pagpili ng gulong ay ang nag-iisang pinakamalaking pingga sa parehong pagiging produktibo at kalidad ng ibabaw. Ang maling abrasive ay hindi lamang hindi gumagana - maaari itong masunog o masira ang workpiece.
| Uri ng Abrasive | Pinakamahusay Para sa | Iwasan ang Sa | Kamag-anak na Gastos |
| Aluminum Oxide (Al2O3) | Bakal, high-speed na bakal, ferrous na metal | Carbide, keramika | Mababa |
| Silicon Carbide (SiC) | Cast iron, non-ferrous, keramika, bato | Tumigas na bakal (nagreaksyon ng kemikal) | Mababa-Medium |
| Cubic Boron Nitride (CBN) | Pinatigas na bakal (higit sa 45 HRC), mga superalloy | Malambot na bakal, aluminyo | Mataas |
| brilyante | Carbide, keramika, glass, composites | Bakal (nagdudulot ng mabilis na pagkasira ang pagsasabog ng carbon) | Napakataas |
Makabagong Teknolohiya
Paano Binago ng Kontrol ng CNC ang Katumpakan ng Paggiling
Ang mga modernong CNC grinding machine ay nagsasama ng closed-loop na feedback na hindi maaaring tugma ng mga conventional machine. Kabilang sa mga pangunahing teknolohiya ang:
- In-process na pagsukat — sinusukat ng hangin o contact probes ang diameter ng workpiece habang aktibo ang paggiling, awtomatikong inaayos ang infeed upang maabot ang target na mga sukat sa loob ng 0.001 mm
- Mga sensor ng acoustic emission — tuklasin ang high-frequency signal kapag unang nadikit ang gulong sa workpiece o dresser, inaalis ang oras ng paggiling ng hangin at nakita ang pagkabasag ng gulong
- Adaptive feedrate control — ang spindle power monitoring ay nagbabalik ng data sa CNC upang mapanatili ang pare-pareho ang bilis ng pag-alis ng materyal habang nasusuot ang gulong
- Awtomatikong pagbalanse ng gulong — ang mga dynamic na balancer sa loob ng flange ng gulong ay tama ang imbalance sa real time, na binabawasan ang vibration sa ibaba 1 g sa bilis ng pagpapatakbo
Ang isang modernong CNC cylindrical grinder ay maaaring kumpletuhin ang isang shaft grinding cycle sa ilalim ng 90 segundo na may Cpk values na higit sa 1.67 — ang kakayahan sa proseso na hindi maaaring lapitan ng batch-mode manual grinding.
Praktikal na Patnubay
Ano ang Dapat Suriin ng mga Operator Bago ang Bawat Paggiling Run
Kahit na ang pinakamahusay na makina ay gumagawa ng scrap kung ang mga pagsusuri bago ang operasyon ay nilaktawan. Sinasaklaw ng sumusunod na checklist ang mga item na may pinakamataas na epekto:
- Isagawa ang a pagsubok ng singsing sa nakakagiling na gulong - ang isang malinaw na tono ng metal ay nagpapahiwatig ng walang mga bitak; ang mapurol na kulog ay nangangahulugan na ang gulong ay dapat itapon
- I-verify ang gulong RPM rating lumampas sa pinakamataas na bilis ng spindle sa pamamagitan ng safety margin na hindi bababa sa 25%
- Suriin ang coolant konsentrasyon at rate ng daloy bago magsimula - ang degraded coolant ay nagiging sanhi ng pagkasunog kahit na sa konserbatibong mga parameter
- Bihisan ang gulong sa simula ng bawat bagong trabaho o pagkatapos ng higit sa 30 minuto ng idle time upang maibalik ang cutting sharpness
- Kumpirmahin ang workpiece katigasan ng fixturing — isang workpiece na nagvibrate ay nagdudulot ng mga marka ng chatter sa mga frequency na 500 hanggang 2,000 Hz, na sumisira sa ibabaw
- Siyasatin spark guard at wheel guard — ang nakakagiling na mga spark ay maaaring maglakbay ng 3 hanggang 5 metro, at ang mga fragment ng gulong sa bilis ng pagpapatakbo ay mga nakamamatay na projectiles


