 0086-15068518279 (Intsik)/001-5416026691 (Ingles)


 En
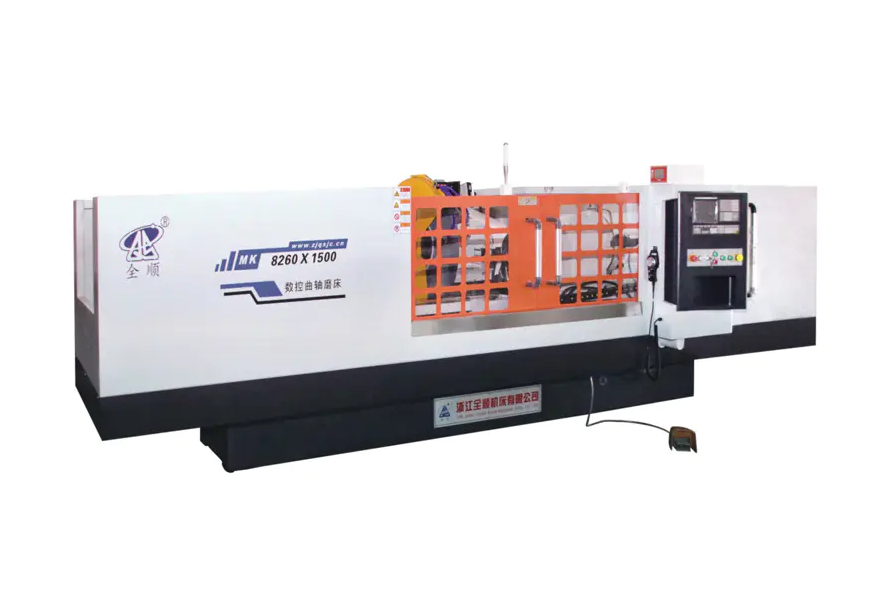
Pagsusuri sa katumpakan at pag-uulit ng a CNC crankshaft grinder nangangailangan ng sistematikong pagsukat ng dimensional accuracy, geometric tolerances, at pagkakapare-pareho ng proseso sa maraming cycle ng machining. Pinagsasama ng pangunahing diskarte ang on-machine probing, CMM (Coordinate Measuring Machine) na pag-verify, at statistical process control (SPC) analysis. Ang isang mahusay na naka-calibrate na CNC crankshaft grinder ay dapat makamit bilog sa loob ng ±0.001 mm , diameter tolerance sa loob ±0.002 mm , at isang Cpk na halaga ng 1.33 o mas mataas upang ituring na may kakayahang produksyon.
Ang proseso ng pagsusuri ay hindi isang beses na pagsusuri — isa itong nakabalangkas na protocol na sumasaklaw sa kwalipikasyon ng makina, inspeksyon ng workpiece, at pangmatagalang pagsusuri sa kakayahan.
Mga Pangunahing Sukatan sa Katumpakan para sa CNC Crankshaft Grinding
Bago magpatakbo ng anumang pagsubok, mahalagang tukuyin kung aling mga parameter ang bumubuo ng "katumpakan" para sa isang gilingan ng crankshaft. Ang mga sukatan na ito ay direktang nakakaapekto sa performance ng engine at habang-buhay ng bahagi.
- Diameter ng Journal Tolerance: Karaniwang ±0.002–0.005 mm para sa mga crankshaft na may mataas na pagganap.
- Pagkabilog (Circularity): Dapat nasa loob ng 0.001–0.003 mm para sa mga pangunahing at pin journal.
- Cylindricity: Sinusukat ang taper at barrel deviation sa haba ng journal, karaniwang ≤0.002 mm.
- Pagkagaspang sa Ibabaw (Ra): Target na Ra ≤ 0.4 µm para sa bearing contact surface.
- Katumpakan ng Pin Journal Throw: Paglihis ng pin center na may kaugnayan sa pangunahing axis, karaniwang ≤0.005 mm.
- Angular na Posisyon ng Pin Journal: Kritikal para sa timing ng engine; angular error ay hindi dapat lumampas sa ±0.05°.
Ang mga sukatan na ito ay bumubuo sa blueprint ng pagsukat. Dapat tugunan ng anumang protocol ng pagsusuri ang bawat isa gamit ang naaangkop na instrumento at pamamaraan.
Kwalipikasyon sa Machine: Ang Panimulang Punto
Bago magsimula ang paggiling ng workpiece, ang makina mismo ay dapat ma-verify sa pamamagitan ng geometric at dynamic na mga pagsusulit sa kwalipikasyon. Ang mga pagsubok na ito ay nagtatatag kung ang mekanikal na istraktura ng makina ay maaaring suportahan ang mga sinasabing pagpapaubaya.
Mga Pagsusuri sa Geometric Accuracy
Gumamit ng laser interferometer o precision ball bar para suriin ang:
- Straightness ng grinding wheel head traverse axis (X-axis): target ≤ 0.002 mm/300 mm
- Parallelism sa pagitan ng wheel spindle axis at ng workhead/tailstock axis: ≤ 0.003 mm/500 mm
- Runout ng grinding wheel spindle: ≤ 0.001 mm
- Workhead spindle runout: ≤ 0.002 mm
Thermal Stability Assessment
Ang thermal drift ay isang pangunahing pinagmumulan ng dimensional error sa paggiling ng CNC. Patakbuhin ang makina sa operating temperatura nang hindi bababa sa 60–90 minuto bago kumuha ng mga sukat ng katumpakan. Sukatin ang thermal displacement sa grinding spindle gamit ang capacitive sensor sa pagitan ng 15 minuto. Ang isang matatag na makina ay dapat magpakita mas mababa sa 0.003 mm ng thermal drift pagkatapos ng warm-up.
On-Machine Gauging: Real-Time Precision Control
Moderno Mga gilingan ng crankshaft ng CNC isama ang mga in-process na gauging system na patuloy na sumusukat sa diameter ng workpiece sa panahon ng paggiling. Ang aktibong feedback loop na ito ay ang pinakadirektang paraan para sa pagkontrol ng dimensional na katumpakan.
Upang suriin ang pagiging epektibo ng on-machine gauge:
- Gumiling ng isang test journal sa isang nominal na diameter at itala ang gauge reading sa spark-out.
- Alisin ang workpiece at sukatin ang parehong journal gamit ang naka-calibrate na air gauge o CMM.
- Kalkulahin ang pagkakaiba sa pagitan ng on-machine reading at offline na pagsukat.
- Ulitin ito sa 10 magkakasunod na bahagi upang maitatag ang error sa gauge correlation.
Ang isang mahusay na gumaganang in-process na gauge ay dapat na nauugnay sa mga resulta ng CMM sa loob ±0.001 mm . Ang mga paglihis na lampas dito ay nagpapahiwatig ng pagsusuot ng gauge, mga isyu sa pag-mount, o kontaminasyon ng coolant.
Post-Process Inspection gamit ang CMM at Pagkabilog Tester
Ang pagsukat sa labas ng makina ay nagbibigay ng pinakalayunin na data para sa katumpakan na pagsusuri. Dalawang instrumento ang kailangang-kailangan:
Coordinate Measuring Machine (CMM)
Kinukuha ng inspeksyon ng CMM ang diameter, cylindricity, at katumpakan ng throw. Para sa pagsusuri ng crankshaft, mas mainam ang isang scanning probe kaysa sa touch-trigger probe dahil nangongolekta ito ng daan-daang puntos bawat journal, na nagbibigay ng data na matatag sa istatistika. Sukatin nang hindi bababa sa 3 cross-section bawat journal (parehong dulo at gitna) gamit ang hindi bababa sa 36 puntos bawat cross-section .
Roundness/Form Tester
Ang isang nakatuong roundness tester (Taylor Hobson type o katumbas) ay nagbibigay ng mas mataas na resolution para sa circularity at surface waviness kaysa sa isang CMM. Gumagamit ito ng precision spindle na may angular na kawalan ng katiyakan sa ibaba 0.01 arc-segundo . Ang instrumento na ito ay mahalaga para sa pagsusuri:
- Error sa roundness ayon sa ISO 12181
- Lobing (odd-number harmonic errors na dulot ng centerless fixturing)
- Waviness (mga error sa mid-spatial frequency na naka-link sa wheel chatter)
Pagsusuri sa Pag-uulit: Ang Gauge R&R at SPC Approach
Ang pag-uulit ay hindi lamang tungkol sa isang magandang bahagi — ito ay tungkol sa pare-parehong output sa buong production run . Tinutukoy ng dalawang nakabalangkas na pamamaraan ang kakayahang ito:
Gauge Repeatability at Reproducibility (Gauge R&R)
Ang pag-aaral na ito ay naghihiwalay sa pagkakaiba-iba ng sistema ng pagsukat mula sa aktwal na pagkakaiba-iba ng bahagi. Pamamaraan:
- Pumili ng 10 crankshaft journal na sumasaklaw sa inaasahang hanay ng diameter.
- Ipasukat sa 2–3 operator bawat isa ang lahat ng 10 bahagi, 3 beses bawat isa, sa random na pagkakasunud-sunod.
- Kalkulahin ang %GRR = (Gauge R&R variation / Total variation) × 100.
Pamantayan sa pagtanggap: %GRR ≤ 10% ay mahusay; 10–30% ay nasa gilid; higit sa 30% ay nangangailangan ng pagwawasto bago mapagkakatiwalaan ang data ng produksyon.
Statistical Process Control (SPC) at Kakayahang Proseso
Gumiling ng hindi bababa sa 25–30 magkakasunod na crankshaft sa ilalim ng kinokontrol na mga kondisyon at itala ang pangunahing diameter ng journal para sa bawat bahagi. I-plot ang data sa isang X-bar at R control chart, pagkatapos ay kalkulahin:
- Cp (Kakayahan sa Proseso): Ang mga hakbang ay kumakalat kaugnay sa pagpapaubaya. Target na Cp ≥ 1.67.
- Cpk (Process Capability Index): Mga account para sa pagsentro ng proseso. Target na Cpk ≥ 1.33 para sa karaniwang produksyon; ≥ 1.67 para sa mga kritikal na journal.
- Standard Deviation (σ): Dapat ay mas mababa sa 1/6 ng bilateral tolerance.
Buod ng Pagsusuri: Mga Sukatan at Mga Limitasyon sa Pagtanggap
| Parameter | Paraan ng Pagsukat | Threshold ng Pagtanggap |
|---|---|---|
| Journal Diameter | CMM / Air Gauge | ±0.002 mm |
| Roundness | Roundness Tester | ≤ 0.001 mm |
| Cylindricity | Pag-scan ng CMM | ≤ 0.002 mm |
| Kagaspangan sa Ibabaw Ra | Makipag-ugnayan sa Profilometer | ≤ 0.4 µm |
| Katumpakan ng Pin Throw | CMM | ≤ 0.005 mm |
| Posisyon ng Angular Pin | CMM / Rotary Encoder | ≤ ±0.05° |
| Kakayahang Proseso (Cpk) | Pagsusuri ng SPC | ≥ 1.33 |
| Gauge R&R (%) | Gauge R&R Study | ≤ 10% |
| On-Machine Gauge Correlation | vs. CMM Offline | ± 0.001 mm |
Mga Karaniwang Pinagmumulan ng Precision Loss at Paano Makikilala ang mga Ito
Kapag ang mga resulta ng pagsusuri ay lumampas sa mga limitasyon sa itaas, ang ugat na sanhi ay dapat na sistematikong masubaybayan. Ang pinakakaraniwang pinagmumulan ng degraded na katumpakan sa Mga gilingan ng crankshaft ng CNC isama ang:
- Imbalance ng gulong o mga error sa pagbibihis: Nagdudulot ng mga marka ng chatter na nakikita sa mga profile ng roundness bilang high-frequency lobing. Solusyon: i-rebalance ang gulong at muling magsuot ng mas pinong tingga.
- Workhead o tailstock bearing wear: Lumalabas bilang tumaas na runout sa umiikot na workpiece. Nakikita gamit ang precision dial indicator sa spindle nose.
- Thermal growth sa mahabang panahon ng produksyon: Natukoy sa pamamagitan ng pagte-trend ng data ng CMM sa paglipas ng panahon — kung unti-unting lumilipat ang diameter sa isang direksyon, kailangan ang thermal compensation o isang warm-up cycle.
- Hindi pagkakatugma ng fixture o clamping: Mga resulta sa part-to-part na pagkakaiba-iba sa katumpakan ng throw. Suriin gamit ang pare-parehong puwersa ng pag-clamping gamit ang isang torque wrench at ulitin ang pagsukat.
- Error sa interpolation ng CNC controller: Nagpapakita bilang mga error sa angular na posisyon sa mga pin journal. I-verify sa pamamagitan ng pagsuri sa resolution ng C-axis encoder at mga setting ng backlash compensation.
Pagtatatag ng Pana-panahong Iskedyul ng Muling Pagsusuri
Ang isang beses na kwalipikasyon ay hindi sapat para sa pangmatagalang katiyakan sa produksyon. Ang pagsusuri sa katumpakan ay dapat sumunod sa isang tier na iskedyul:
- Bawat shift ng produksyon: I-verify ang in-process na gauge correlation gamit ang isang reference master ring gauge. Suriin ang una at huling bahagi ng pagtakbo gamit ang CMM.
- Lingguhan: Magpatakbo ng 10-bahaging sample ng SPC at muling kalkulahin ang Cpk. Suriin ang kondisyon ng gulong at pagsusuot ng tool sa pagbibihis.
- buwanan: Magsagawa ng buong geometric accuracy audit gamit ang laser interferometer at ball bar testing.
- Taun-taon o pagkatapos ng pangunahing pagpapanatili: Full machine re-qualification kabilang ang thermal stability, spindle runout, at Gauge R&R study.
Ang pagtatasa ng trend mula sa mga pana-panahong pagsusuring ito ay nagbibigay-daan sa maagap na pagpapanatili bago bumaba ang katumpakan sa ibaba ng detalye — makabuluhang binabawasan ang mga rate ng scrap at hindi planadong downtime.


