 0086-15068518279 (Intsik)/001-5416026691 (Ingles)


 En
Upang gumamit ng CNC cylindrical grinding machine, kailangan mo munang i-clamp ang workpiece at itakda ang tool. Pagkatapos, ipasok o tawagan ang machining program (G-code) sa CNC system. Itakda ang bilis ng grinding wheel, feed rate, at cooling system on/off sa pamamagitan ng control panel. Panghuli, simulan ang awtomatikong cycle mode para sa precision grinding. Ang pangunahing operasyon ay tinitiyak ang tumpak na pagtutugma sa pagitan ng axis ng workpiece at trajectory ng paggalaw ng grinding wheel upang makamit ang micron-level na dimensional tolerances at mga kinakailangan sa pagkamagaspang sa ibabaw.
Pag-unawa sa Mga Pangunahing Bahagi ng isang CNC Cylindrical Grinding Machine
Bago pag-aralan ang proseso ng pagpapatakbo, ang pag-unawa sa pangunahing istraktura ng precision grinding equipment ay mahalaga. A CNC cylindrical grinding machine pangunahing binubuo ng isang kama, headstock (nagtutulak sa pag-ikot ng workpiece), tailstock, grinding wheel head (mounting the grinding wheel), at ang mahalagang CNC numerical control system.
CNC System: Responsable para sa pagkontrol sa linkage sa pagitan ng X-axis (grinding wheel feed) at Z-axis (table longitudinal movement).
Servo Drive: Tinitiyak ang katatagan ng katumpakan ng feed, na direktang nakakaapekto sa epekto ng panlabas na cylindrical grinding.
Mga Detalyadong Operating Procedure para sa isang CNC Cylindrical Grinding Machine
1. Power-On at Origin Return
Pagkatapos i-on, dapat na magsagawa ng "zero return" na operasyon. Ito ay upang payagan ang CNC grinding machine na magtatag ng mechanical coordinate system nito, na tinitiyak ang ganap na katumpakan ng mga kasunod na machining path.
2. Pag-clamping at Pag-align ng Workpiece
Piliin ang center hole support o chuck clamping ayon sa hugis ng workpiece. Gumamit ng dial indicator upang suriin ang radial runout ng workpiece upang matiyak ang kinis ng rotation axis.
3. Programming at Input
I-import ang machining program sa pamamagitan ng manual data input (MDI) o USB flash drive. Dapat kasama sa programa ang:
- Mga setting ng linear na bilis ng paggiling ng gulong
- Mga naka-segment na parameter ng feed para sa magaspang na paggiling, pinong paggiling, at walang kislap na paggiling
- Data ng kompensasyon para sa pagbibihis ng grinding wheel
4. Tool Setting at Workpiece Coordinate Setting
Tukuyin ang reference na posisyon ng grinding wheel at ang workpiece surface gamit ang tool setter o ang "spark test" na paraan. Tinutukoy ng hakbang na ito ang paunang katumpakan ng CNC machining.
5. Awtomatikong Machining at Cooling
Simulan ang coolant nozzle (pag-align nito sa grinding point) at i-click ang "Cycle Start". Dapat subaybayan ng mga operator ang proseso ng paggiling sa pamamagitan ng pagsubaybay sa tunog at spark.
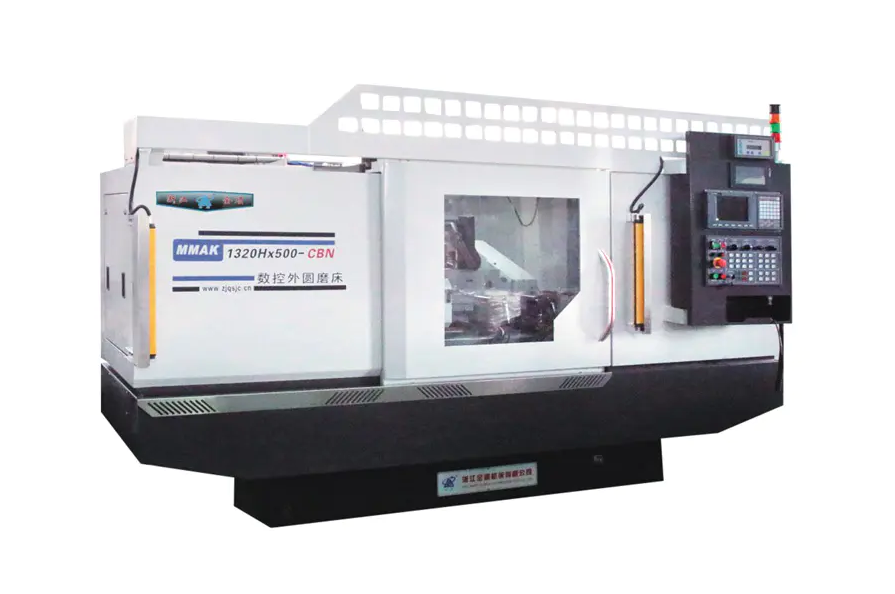
Mga Pangunahing Elemento para sa Pagpapabuti ng Kalidad ng Machining sa CNC Cylindrical Grinding Machine
Ang pag-asa lamang sa mga programa ng automation ay hindi sapat kapag nagpapatakbo CNC cylindrical grinding machine . Upang makamit ang sub-micron precision machining, kailangan ang malalim na pag-optimize sa tatlong dimensyon: kondisyon ng gulong, kontrol ng thermal deformation, at positioning datum.
1. Precision Dressing at Pagpapanatili ng Mga Katangian ng Grinding Wheel
Direktang tinutukoy ng microstructure ng grinding wheel ang surface finish ng external cylindrical grinding. Habang nakokontrol ng CNC system ang feed, hindi nito awtomatikong mababago ang dulling state ng grinding wheel.
Mga Detalye ng Teknikal: Ang talas ng brilyante dresser ay dapat mapanatili. Ang longitudinal feed rate sa panahon ng dressing ay dapat na flexible na iakma alinsunod sa mga kinakailangan ng roughing at finishing grinding—mas malaking feed rate ang maaaring gamitin para sa rough dressing para mapahusay ang cutting efficiency, habang ang napakaliit na feed rate ay kinakailangan para sa finishing upang mapukaw ang micro-grinding edge sa ibabaw ng grinding wheel.
Halaga: Ang regular at siyentipikong pagbibihis ay epektibong pinipigilan ang mga marka ng satsat sa ibabaw (mga kulot na linya) at makabuluhang binabawasan ang panganib ng paggiling ng mga paso.
2. Dynamic na Thermal Stability at Coolant Management
Ang paggiling ay mahalagang isang proseso ng pagtanggal ng mataas na enerhiya na bumubuo ng makabuluhang init ng paggiling. Sa precision grinding equipment, ang thermal deformation ay isang "hidden killer" na humahantong sa dimensional deviations.
Mga Detalye ng Teknikal: Ang coolant ay hindi lamang nagpapalamig sa ibabaw ngunit naghuhugas din ng nakakagiling na mga labi at pinipigilan ang pagbara ng gulong. Ang isang pare-parehong temperatura na sistema ng paglamig ay inirerekomenda upang matiyak na ang temperatura ng coolant ay nagbabago kasabay ng temperatura ng kama ng makina. Kasabay nito, ang anggulo ng coolant nozzle ay dapat na tiyak na nakatutok sa "wedge-shaped area" ng grinding zone upang ma-maximize ang heat exchange.
Halaga: Ang mahusay na pamamahala ng thermal balance ay epektibong kinokontrol ang radial thermal expansion ng workpiece, tinitiyak na ang dimensional consistency ay nananatili sa loob ng minimal na mga tolerance sa patuloy na pagmachining ng isang batch ng mga bahagi.
3. Pisikal na Datum at Center Hole Integrity
Para sa CNC cylindrical grinding machine gamit ang mga center support, ang center hole ng workpiece ay ang rotational geometric na datum nito.
Mga Detalye ng Teknikal: Bago i-clamp, ang mga butas sa gitna sa magkabilang dulo ng workpiece ay dapat na masusing suriin kung may dents, oxide scale, o chips. Inirerekomenda na gumamit ng high-precision, ground centers at maglagay ng dedikadong high-pressure grease sa mga contact surface. Kung ang gitnang butas ay may geometric na error na 0.01mm, pagkatapos ng rotational magnification, ang error na makikita sa roundness ng workpiece ay maaaring tumaas nang malaki.
Halaga: Ang pagtiyak sa kalinisan at pagiging bilog ng reference na posisyon ay mahalaga sa pagkamit ng mataas na coaxiality at mataas na roundness machining, at ito rin ay isang kinakailangan para sa pag-maximize ng repeatability ng CNC system.
Mga Pag-iingat sa Kaligtasan: Kapag nagpapatakbo ng mga automated na kagamitan sa paggiling, dapat na magsuot ng naaangkop na kagamitan sa proteksyon. Mahigpit na ipinagbabawal na buksan ang pinto ng kaligtasan habang umiikot ang grinding wheel sa mataas na bilis, at dapat na regular na suriin ang grinding wheel para sa mga bitak upang maiwasan ang panganib ng pagsabog sa ilalim ng high-speed rotation.
Ang mahusay na paggamit ng mga cylindrical grinding machine ng CNC ay nangangailangan ng hindi lamang pag-unawa sa software programming, kundi pati na rin ang pagiging sensitibo sa mechanical assembly at mga parameter ng proseso.


