 0086-15068518279 (Intsik)/001-5416026691 (Ingles)


 En
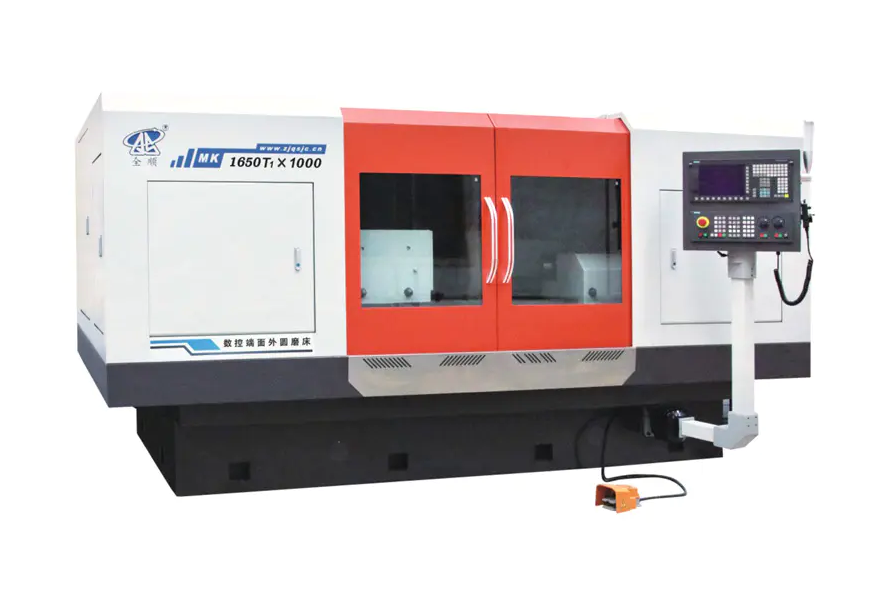
Kapag inihambing ang mga sistema ng paggiling ng NC (Numerical Control) at CNC (Computer Numerical Control), Mga cylindrical grinder ng CNC kumakatawan sa isang mapagpasyang paglukso sa katumpakan, pag-uulit, at kahusayan sa produksyon . Para sa mga tagagawa na nangangailangan ng mahigpit na pagpapaubaya—kadalasan sa loob ng ±0.001 mm—at pare-parehong output sa mga high-volume run, ang mga cylindrical grinder ng CNC ay hindi lamang isang pag-upgrade; sila ang operational backbone na tumutulay sa gap sa pagitan ng legacy NC system at ganap na automated na modernong produksyon.
Ang pag-unawa sa kung ano ang naghihiwalay sa dalawang teknolohiyang ito—at kung bakit ang mga cylindrical grinder ng CNC ay sumasakop sa ganoong kritikal na papel—na tumutulong sa mga inhinyero at procurement team na gumawa ng matalinong mga desisyon tungkol sa pamumuhunan ng kagamitan at disenyo ng proseso.
NC vs CNC: Ano Ang Talagang Naiiba sa ilalim ng Hood
Gumagana ang mga NC system mula sa pre-punched tape o nakapirming sequential na mga tagubilin. Kapag na-load ang isang programa, ipapatupad ito ng makina nang walang feedback o self-correction. Ang mga CNC system, sa kabilang banda, ay gumagamit ng microprocessor-based na controller na patuloy na nagbabasa, nag-aayos, at nag-iimbak ng mga programa nang digital. Ang pagkakaiba sa arkitektura na ito ay may malalim na praktikal na mga kahihinatnan.
| Tampok | Sistema ng NC | Sistema ng CNC |
|---|---|---|
| Imbakan ng Programa | Punched tape / fixed sequence | Digital memory (walang limitasyong mga programa) |
| Real-time na Feedback | wala | Patuloy na sensor feedback loop |
| Pagsasaayos ng Parameter | Kinakailangan ang manu-manong muling pagprograma | Mga pag-edit sa screen sa ilang segundo |
| Kontrol ng Axis | Karaniwang 2-axis | 2 hanggang 5 axes nang sabay-sabay |
| Pag-uulit | Karaniwang ±0.01 mm | ±0.001 mm o mas mataas |
| Dependency ng Operator | Mataas | Mababa hanggang katamtaman |
Sa cylindrical grinding partikular, ang mga pagkakaibang ito ay direktang nagsasalin sa kalidad ng surface finish, dimensional na katumpakan, at changeover time—tatlong sukatan na tumutukoy sa kakayahang kumita sa precision manufacturing.
Bakit CNC Cylindrical Grinders Sakupin ang Kritikal na Gitnang Ground
Ang mga cylindrical grinder ng CNC ay nakaupo sa intersection ng high-precision manual craft at ganap na automated na mga linya ng produksyon. Ang mga ito ay sapat na sopistikado upang pangasiwaan ang mga kumplikadong geometries—taper grinding, multi-diameter shafts, thread forms—gayunpaman ay sapat na kakayahang umangkop upang ma-reprogram para sa isang bagong workpiece sa loob ng ilang minuto sa halip na mga oras.
Ang kakayahang umangkop na ito ay ang pagtukoy ng halaga. Isaalang-alang ang isang job shop na gumagawa ng mga aerospace shaft sa mga batch na 50 hanggang 200 unit. Ang isang NC grinder ay mangangailangan ng pisikal na reconfiguration at potensyal na isang bihasang setup technician para sa bawat bagong numero ng bahagi. Kinukuha ng CNC cylindrical grinder ang na-save na programa, nagpapatakbo ng awtomatikong wheel dress cycle, at sinimulan ang produksyon— binabawasan ang oras ng pag-setup mula 2–4 na oras hanggang sa wala pang 30 minuto sa maraming real-world application.
Mga Pangunahing Kakayahang Proseso na Hindi Matugma ng NC
- In-process na pagsukat: Ang aktibong pagsukat sa panahon ng paggiling ay nagbibigay-daan sa controller na awtomatikong magbayad para sa pagkasira ng gulong, na pinapanatili ang diameter sa loob ng tolerance nang walang interbensyon ng operator.
- Awtomatikong pagbibihis ng gulong: Ang mga CNC controller ay nagsasagawa ng dressing routine sa mga naka-program na agwat, na tinitiyak ang pare-parehong geometry ng gulong at surface finish sa buong production run.
- Multi-step grinding cycle: Ang mga rough, semi-finish, at finish pass na may iba't ibang rate ng feed ay maaaring i-program bilang isang solong awtomatikong cycle, na nag-o-optimize sa parehong rate ng pag-alis ng materyal at panghuling kalidad ng ibabaw.
- Kumplikadong contour grinding: Ang sabay-sabay na X at Z axis interpolation ay nagbibigay-daan sa paggawa ng mga curved o profiled na ibabaw na geometrically imposible sa isang karaniwang NC machine.
Mga Benchmark ng Katumpakan: Ano CNC Cylindrical Grinding Talagang Achieves
Ang katumpakan ay hindi isang abstract claim—ito ay nasusukat, at ang mga numero ay mahalaga kapag tinutukoy ang mga bahagi para sa mga bearings, hydraulic cylinder, gearbox, o turbine shaft.
- Dimensional tolerance: Ang production-grade na CNC cylindrical grinder ay regular na nakakamit ng diameter tolerances ng IT5 (humigit-kumulang ±0.001 mm sa isang 50 mm shaft), na may mga high-end na system na umaabot sa IT4 o IT3 sa mga kinokontrol na kapaligiran.
- Ibabaw na tapusin: Ang mga halaga ng Ra na 0.2–0.4 µm ay pamantayan sa paggiling ng pagtatapos; na may mga fine-grain na gulong at mga kontroladong parameter, ang Ra na mas mababa sa 0.1 µm ay makakamit.
- Kabilogan: Ang mga CNC system na may hydrostatic workhead spindle ay makakamit ang mga error sa roundness sa ibaba 0.2 µm—na kritikal para sa bearing race grinding.
- Cylindricity: Sa kabuuan ng 500 mm na haba ng workpiece, ang mga cylindricity deviation na 1–3 µm ay makakamit gamit ang wastong pagkakalibrate ng makina at thermal compensation.
Sa paghahambing, ang mga cylindrical grinder ng NC ay karaniwang naghahatid ng mga tolerance sa hanay ng IT7–IT6, na sapat para sa mga pangkalahatang mekanikal na bahagi ngunit hindi sapat para sa precision bearings, mga bahagi ng fuel injection, o mga shaft ng medikal na device.
Mga Industriya Saan CNC Cylindrical Grinders Ay Non-Negotiable
Ang ilang mga sektor ay umaasa sa CNC cylindrical grinding bilang isang proseso-kritikal na hakbang, hindi isang kaginhawahan:
Mga Bahagi ng Automotive Drivetrain
Ang mga camshaft, crankshaft, transmission shaft, at ABS sensor ring ay nangangailangan ng paggiling sa IT5 o mas mahusay, na may surface finish na mas mababa sa 0.4 µm Ra. Ang mga supplier ng high-volume na automotive ay karaniwang nagpapatakbo ng mga cylindrical grinder ng CNC sa mga automated na cell, na nakakakuha ng mga oras ng pag-ikot sa ilalim ng 90 segundo bawat bahagi para sa mga medium-diameter na shaft.
Aerospace at Depensa
Ang mga landing gear actuator, turbine blade root form, at hydraulic valve spool ay nangangailangan ng parehong matinding katumpakan at buong proseso ng traceability. Ang mga CNC system ay nagbibigay ng digital audit trail—pagtatala ng aktwal na mga rate ng feed, dressing interval, at data ng pagsukat sa proseso—na kinakailangan ng mga pamantayan ng kalidad ng aerospace.
Paggawa ng Bearing
Inner at outer ring grinding para sa precision bearings (ABEC 5, 7, at 9 grades) ay marahil ang pinaka-hinihingi na aplikasyon para sa cylindrical grinding. Ang ABEC 7 bearings ay nangangailangan ng bilog sa loob ng 2.5 µm at diameter tolerances na ±2.5 µm—maaabot lamang sa mga CNC system na nilagyan ng active gauging at vibration-damped machine base.
Paggawa ng Medikal na Device
Ang mga surgical instrument shaft, orthopedic implant stems, at mga bahagi ng dental handpiece ay giniling mula sa titanium alloys at stainless steel hanggang sa mga tolerance na ±0.005 mm o mas mahigpit. Ang mga kinakailangan sa biocompatibility ay humihiling din ng mga burr-free, scratch-free na ibabaw—mga resulta na ganap na nakadepende sa tumpak, nauulit na mga parameter ng paggiling ng CNC.
CNC Cylindrical Grinder Mga Configuration: Pagtutugma ng Uri ng Machine sa Application
Hindi lahat ng CNC cylindrical grinder ay nagsisilbi sa parehong layunin. Ang mga pangunahing pagsasaayos ng bawat isa ay nagta-target ng mga partikular na geometrie ng workpiece at mga senaryo ng produksyon:
| Uri ng Makina | Uri ng Workpiece | Karaniwang Aplikasyon |
|---|---|---|
| Pangkalahatang OD/ID Grinder | Panlabas at panloob na mga diameter | Mga tindahan ng trabaho, prototype, halo-halong produksyon |
| Walang gitnang CNC Grinder | Mga bar, pin, roller (walang mga center na kailangan) | Mataas-volume pin and roller production |
| CNC Camshaft/Crankshaft Grinder | Mga multi-lobe o sira-sira na shaft | Mga bahagi ng makina ng sasakyan |
| CNC Thread Grinder | Mga sinulid na shaft, lead screws | Precision lead screws, ball screw shafts |
| CNC Plunge Grinder | Mga tampok na maikli, partikular na diameter | Bearing seats, paggiling ng journal |
Ang pagpili sa maling configuration—halimbawa, ang paggamit ng universal OD grinder para sa isang high-volume na camshaft application—ay nagreresulta sa mga cycle ng dalawa hanggang tatlong beses na mas mahaba kaysa sa isang nakalaang CNC camshaft grinder na may C-axis interpolation.
Mga Kritikal na Salik sa Operasyon na Tumutukoy sa Mga Resulta ng Paggiling ng CNC
Ang pagmamay-ari ng isang CNC cylindrical grinder ay hindi awtomatikong ginagarantiyahan ang katumpakan. Maraming mga variable sa pagpapatakbo ang dapat pamahalaan upang makuha ang buong kakayahan ng makina:
Thermal Stability
Ang paggiling ay bumubuo ng init na nagiging sanhi ng parehong workpiece at machine frame expansion. Ang pagbabago ng temperatura na 1°C lamang sa isang steel shaft na 300 mm ang haba ay nagdudulot ng humigit-kumulang 3.5 µm ng pagbabago sa dimensyon. Ang mga CNC grinder na ginagamit para sa sub-micron na trabaho ay nangangailangan ng temperature-controlled coolant, machine warm-up protocols na 30–60 minuto, at climate-controlled grinding room na hawak sa 20°C ±0.5°C.
Pagpili at Pagbibihis ng Gulong
Ang abrasive na detalye—uri ng butil, laki ng grit, tigas ng bono, at istraktura—ay dapat tumugma sa materyal ng workpiece, kinakailangang tapusin, at bilis ng pag-alis. Ang isang mahinang tugmang gulong sa isang CNC machine ay gumagawa ng parehong mahihirap na resulta tulad ng sa isang NC machine. Ang mga parameter ng pagbibihis ng gulong (lead, depth, overlap ratio) na naka-program sa CNC cycle ay kasing kritikal ng mismong mga parameter ng paggiling.
Workholding at Alignment
Ang paggiling sa pagitan ng gitna ay nangangailangan ng maayos na paggiling at nakahanay na mga patay na sentro. Ang runout na 5 µm lang sa gitna ay maaaring direktang isalin sa roundness error sa natapos na bahagi. Ang mga matatag na pahinga para sa mahahabang workpiece ay dapat na nakaposisyon at nakaayos nang tama, dahil ang kontrol ng CNC ay hindi makakabawi sa mekanikal na misalignment sa setup ng workholding.
In-Process Gauging Integration
Ang mga modernong CNC cylindrical grinder na nilagyan ng air o contact gauge ay sumusukat sa diameter ng workpiece habang naggigiling. Ang gauge ay nagpapakain ng real-time na data sa controller, na awtomatikong nag-aayos ng infeed upang mabayaran ang pagkasuot ng gulong. Kung wala ang feedback loop na ito, ang mga operator ay dapat magsagawa ng mga manu-manong pagsukat at offset—muling ipinakilala ang pagkakaiba-iba ng tao na idinisenyo ng mga CNC system upang alisin.
Nang May Sense pa ang NC Grinding
Sa kabila ng malinaw na mga pakinabang ng mga CNC system, ang NC cylindrical grinding ay nagpapanatili ng mga lehitimong aplikasyon sa mga partikular na konteksto:
- Simple, nakatuong produksyon: Ang single-component, high-volume na produksyon ng isang geometrically simple na bahagi (hal., isang plain cylindrical pin sa IT7 tolerance) ay maaaring hindi bigyang-katwiran ang mas mataas na gastos at kumplikado ng CNC equipment.
- Mga tindahan na may mababang badyet: Ang mga pasilidad na nagsasagawa ng paminsan-minsang in-house na pag-recondition ng mga pagod na shaft, kung saan ang mga tolerance na ±0.01–0.02 mm ay katanggap-tanggap, ay maaaring magpatakbo ng mga NC grinder nang epektibo.
- Mga rehiyon na may limitadong kadalubhasaan sa CNC: Sa ilang mga kapaligiran sa pagmamanupaktura, ang mga makina ng NC ay mas gusto dahil umaasa sila sa kasanayang mekanikal kaysa sa kaalaman sa programming—bagama't ito ay lalong bihirang pagsasaalang-alang dahil ang pagsasanay sa operator ng CNC ay naging malawak na naa-access.
Para sa anumang application na nangangailangan ng mga tolerance na mas mahigpit kaysa sa IT6, mga kumplikadong geometries, maraming bahagi na variant, o dokumentadong proseso ng traceability, hindi sapat ang paggiling ng NC—hindi isang alternatibong makatipid sa gastos.
Pagsasama sa Modern Manufacturing Ecosystem
Ang mga cylindrical grinder ng CNC ay lalong hindi gumagana bilang mga standalone na makina kundi bilang mga naka-network na node sa mga digital manufacturing environment. Ang kakayahang ito sa pagsasama ay wala sa mga NC system at kumakatawan sa isa pang dimensyon ng agwat ng teknolohiya:
- Pagkakakonekta ng DNC (Direct Numerical Control): Ang mga programa ay ipinapadala mula sa isang sentral na server patungo sa controller ng makina, inaalis ang manu-manong paglo-load ng programa at binabawasan ang panganib ng paggamit ng mga hindi napapanahong bahagi ng mga programa.
- Pag-export ng data ng SPC: Ang mga in-process na sukat ng gauge ay naka-log at ini-export sa statistical process control software, na nagpapagana ng real-time na pagsubaybay sa Cpk at maagang pag-detect ng process drift—bago gumawa ng mga out-of-tolerance na bahagi.
- Pagsasama ng robot: Ang mga CNC grinder na may standardized na mga interface ng komunikasyon (OPC-UA, MTConnect) ay maaaring isama sa automated loading/unloading cells, na nagpapagana ng mga lights-out grinding operations sa panahon ng off-shifts.
- Predictive na pagpapanatili: Ang mga vibration sensor at spindle load monitoring feed data sa mga analytics platform na hinuhulaan ang wheel glazing, bearing wear, o mga isyu sa coolant system bago sila magdulot ng scrap o pagkasira ng makina.
Ang isang ganap na pinagsama-samang CNC cylindrical grinding cell ay maaaring bawasan ang mga rate ng scrap ng 60-80% kumpara sa mga proseso ng NC na umaasa sa operator , batay sa mga dokumentadong pag-aaral ng kaso sa mga kapaligiran ng tagapagtustos ng sasakyan kung saan bumuti ang mga halaga ng Cpk mula sa ibaba 1.0 hanggang sa itaas ng 1.67 pagkatapos lumipat sa CNC na may aktibong pagsukat.
Pagpili ng a CNC Cylindrical Grinder : Checklist ng Praktikal na Detalye
Kapag sinusuri ang mga cylindrical grinder ng CNC para sa isang partikular na aplikasyon, ang mga sumusunod na parameter ng pagtutukoy ay dapat ma-verify laban sa mga kinakailangan sa produksyon:
- Haba ng paggiling at diameter ng swing: Tiyakin na ang kapasidad ng makina ay sumasaklaw sa pinakamataas na sukat ng workpiece na may margin.
- Katumpakan ng workhead at tailstock spindle: Humiling ng mga pagtutukoy ng runout; Ang mga aplikasyon ng katumpakan ay nangangailangan ng mas mababa sa 1 µm spindle runout.
- Bilang ng CNC axes: Sinasaklaw ng dalawang-axis (X, Z) ang karamihan sa gawaing cylindrical; magdagdag ng C-axis para sa mga non-round form, B-axis para sa internal grinding attachment swivel.
- Configuration ng ulo ng gulong: Ang single, twin, o multi-wheel head ay nakakaapekto sa flexibility; pinapayagan ng kambal na ulo ang sabay-sabay na paggiling ng OD at ID.
- Gauging system: Ang nasa prosesong pagsukat ng hangin ay ginustong para sa katumpakan; Ang post-process gauging na may awtomatikong offset na feedback ay ang pinakamababa para sa unmanned operation.
- Platform ng controller: I-verify ang pagiging available ng mga ikot ng paggiling na partikular sa application (oscillation, plunge, traverse) at compatibility sa mga plant DNC system.
- Pagsala ng coolant system: Ang paggiling ng pinong butil para sa Ra na mas mababa sa 0.2 µm ay nangangailangan ng coolant na na-filter sa 10 µm o mas pino upang maiwasan ang pagkamot sa ibabaw mula sa mga nakasasakit na particle.


