 0086-15068518279 (Intsik)/001-5416026691 (Ingles)


 En
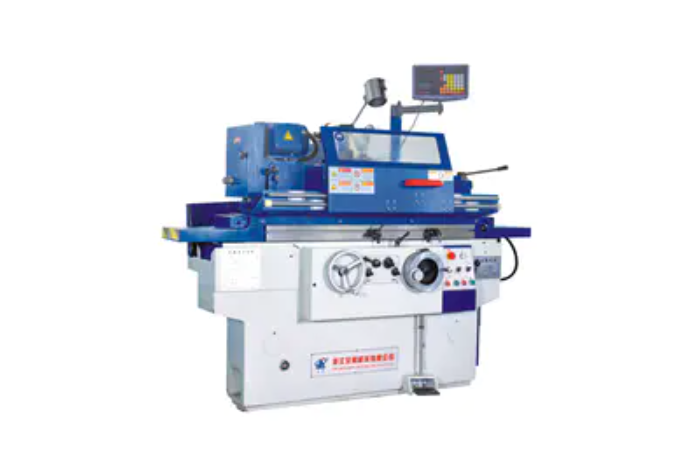
Bago magpatakbo a conventional grinding machine , dapat mong kumpletuhin ang isang nakabalangkas na checklist sa kaligtasan na sumasaklaw personal protective equipment (PPE), inspeksyon ng makina, setup ng workpiece, at mga kontrol sa kapaligiran . Ang paglaktaw ng kahit isang hakbang ay maaaring magresulta sa matinding pinsala — ang mga fragment ng paggiling ng gulong ay maaaring maglakbay sa bilis na lampas sa 100 m/s, na ginagawa itong isa sa mga pinaka-mapanganib na operasyon sa isang machine shop.
Personal Protective Equipment na Dapat Mong Isuot
Ang PPE ang una at pinaka-kagyat na linya ng depensa. Bago lumapit sa makina, tiyaking ang mga sumusunod na gear ay maayos na nilagyan:
- Mga salaming pangkaligtasan na may mga side shield o isang full-face shield — ang mga spark at metal na particle ay inilalabas sa mataas na bilis sa panahon ng paggiling.
- Proteksyon sa pandinig — ang matagal na pagkakalantad sa itaas 85 dB ay nagdudulot ng permanenteng pinsala sa pandinig; karamihan sa mga operasyon ng paggiling ay lumampas sa threshold na ito.
- Mga guwantes na gawa sa katad o cut-resistant — protektahan ang mga kamay habang hinahawakan ang workpiece, ngunit huwag kailanman isusuot ang mga ito habang umiikot ang gulong.
- Malapit na damit — ang maluwag na manggas, kurbata, o nakalawit na alahas ay maaaring hulihin ng mga umiikot na bahagi.
- Dust mask o respirator (minimum P100 rating) — pinong nakakagiling na alikabok, lalo na mula sa mga materyales tulad ng cast iron o aluminum oxide, ay nagdudulot ng malubhang panganib sa paghinga.
Pagsusuri ng Grinding Wheel Bago ang Bawat Paggamit
Ang sirang grinding wheel ay isa sa mga pangunahing sanhi ng malubhang aksidente sa grinding machine. Dapat suriin ang bawat gulong bago i-mount at bago ang bawat paggamit gamit ang mga sumusunod na pamamaraan:
Ang Ring Test
Dahan-dahang tapikin ang gulong gamit ang mallet na gawa sa kahoy o ang hawakan ng screwdriver. Ang isang tunog na gulong ay gumagawa ng isang malinaw, metal na singsing. Ang isang basag na gulong ay nagbubunga ng mapurol na kalabog — itapon ito kaagad. Ang pagsusulit na ito ay tumatagal ng wala pang 10 segundo at maaaring maiwasan ang sakuna na pagkasira ng gulong.
Checklist ng Visual na Inspeksyon
- Suriin kung may nakikitang mga bitak, chips, o bali sa buong mukha at gilid.
- I-verify na ang gulong ay hindi nalantad sa matinding moisture o nagyeyelong temperatura (parehong nagpapahina sa bonding agent).
- Kumpirmahin na ang minarkahang maximum RPM ng gulong ay katumbas o mas malaki kaysa sa bilis ng spindle ng makina.
- Siyasatin ang mga blotter (mga tagapaghugas ng papel) sa magkabilang gilid ng gulong — dapat na buo ang mga ito at maayos na nakaupo.
Talahanayan ng Pagkatugma ng Bilis
| Uri ng gulong | Karaniwang Max RPM na Pagmamarka | Karaniwang Bilis ng Spindle ng Machine | Magkatugma? |
|---|---|---|---|
| Uri 1 Tuwid na Gulong | 3,600 RPM | 3,450 RPM | Oo |
| Uri 27 Depressed Center | 6,600 RPM | 8,500 RPM | Hindi — Huwag gamitin |
| Pang-ibabaw na Grinding Wheel | 4,500 RPM | 3,600 RPM | Oo |
Machine Setup at Guard Configuration
Ang mga machine guard ay hindi mga opsyonal na feature — sila ay mga mandatoryong sistema ng kaligtasan. Huwag kailanman magpatakbo ng isang grinding machine na may mga bantay na inalis o hindi wastong inayos.
Bantay ng gulong
Ang guwardiya ng gulong ay dapat na nakapaloob ng hindi bababa sa 270° ng circumference ng gulong . Ang bukas na bahagi ay dapat na nakaharap lamang sa work zone ng operator. Siguraduhin na ang lahat ng guard fastener ay mahigpit bago simulan ang makina.
Tool Rest (Work Rest) Adjustment
Ang pahinga ng tool ay dapat na nakaposisyon hindi hihigit sa 3 mm (1/8 pulgada) mula sa mukha ng gulong . Ang isang puwang na mas malaki kaysa dito ay nagbibigay-daan sa isang workpiece na mahila sa pagitan ng natitira at ng gulong, na nagiging sanhi ng pagkabasag ng gulong o ang workpiece ay itapon pabalik sa operator. Ayusin at i-lock ang tool rest bago ang bawat bagong trabaho.
Tongue Guard (Spark Arrestor)
Ang adjustable tongue guard sa tuktok ng pagbubukas ng gulong ay dapat itakda sa loob 6 mm (1/4 pulgada) ng gulong . Muling ayusin ito habang humihina ang gulong sa paglipas ng panahon.
Pre-Start Operational Checks
Bago i-on ang makina para sa aktwal na paggiling, gawin ang mga operational check na ito sa pagkakasunud-sunod:
- Magpatakbo ng trial spin — simulan ang makina at hayaan itong tumakbo nang buong bilis nang hindi bababa sa 60 segundo nang walang contact sa workpiece. Tumabi sa eroplano ng gulong sa panahon ng pagsubok na ito. Kung may nakitang vibration o hindi pangkaraniwang ingay, isara kaagad.
- Suriin ang daloy ng coolant — kung gumagamit ng wet grinding setup, i-verify na ang coolant ay dumadaloy nang tama bago magsimula ang paggiling. Ang dry grinding sa isang gulong na idinisenyo para sa paggamit ng coolant ay maaaring magdulot ng thermal cracking.
- Kumpirmahin na ligtas ang workpiece — para sa paggiling sa ibabaw, tiyakin na ang mga magnetic chuck ay ganap na naisaaktibo at ang mga non-magnetic na materyales ay na-clamp gamit ang naaangkop na mga kabit.
- I-clear ang lugar ng trabaho — alisin ang lahat ng mga tool, basahan, at hindi mahahalagang bagay mula sa agarang lugar ng trabaho. Ang isang kalat na ibabaw ay maaaring makagambala sa paggalaw ng workpiece o maging isang panganib sa projectile.
- I-verify ang emergency stop — kumpirmahin na ang E-stop button ay naa-access at gumagana bago simulan ang anumang operasyon.
Mga Pagsasaalang-alang sa Workpiece at Materyal
Hindi lahat ng materyales ay ligtas na gilingin sa lahat ng uri ng gulong. Ang paggamit ng maling kumbinasyon ay isang madalas na sanhi ng pagkasira ng gulong at sunog.
- Aluminyo at iba pang malambot na metal ay maaaring mag-load up (magbara) ng isang karaniwang abrasive na gulong nang mabilis, na bumubuo ng matinding init at nagiging sanhi ng pagputok ng gulong. Gumamit ng mga gulong na partikular na na-rate para sa mga non-ferrous na metal.
- Titan at magnesiyo makagawa ng lubos na nasusunog na nakakagiling na alikabok. Ang mga materyales na ito ay nangangailangan ng mga espesyal na hakbang sa pagsugpo sa sunog at mga nakalaang lugar ng paggiling.
- Matigas na bakal nangangailangan ng mas malambot na gulong; ang paggamit ng isang hard-bond wheel ay nagdudulot ng heat buildup na maaaring pumutok sa gulong at sa workpiece.
- Palaging kumpirmahin na ang mga sukat ng workpiece ay nasa loob ng na-rate na kapasidad ng makina. Ang mga malalaking workpiece ay nagdudulot ng mga side load na hindi idinisenyong hawakan ng mga grinding wheel.
Kaligtasan sa Kapaligiran at Housekeeping
Ang lugar na nakapalibot sa makinang panggiling ay bahagi ng sistema ng kaligtasan, hindi lamang ang makina mismo.
- Bentilasyon : Tiyaking gumagana ang local exhaust ventilation (LEV). Ang paggiling ay bumubuo ng mga pinong metal at abrasive na particle na nananatiling nakasuspinde sa hangin sa mahabang panahon. Ang OSHA ay nangangailangan ng airborne particulate concentrations na manatili sa ibaba ng itinakdang pinahihintulutang mga limitasyon sa pagkakalantad (PELs).
- Kondisyon sa sahig : Ang sahig sa harap ng makina ay dapat na malinis, tuyo, at walang mantika o metal chips. Ang mga anti-fatigue mat na may beveled na mga gilid ay nagbabawas sa mga panganib sa biyahe sa panahon ng pinalawig na operasyon.
- Spark containment : Tiyaking nakaimbak ng hindi bababa sa mga nasusunog na materyales (mga tela, papel, pampadulas). 3 metro (10 talampakan) malayo sa lugar ng paggiling. Ang nakakagiling na mga spark ay maaaring maglakbay ng hanggang 5 metro at mapanatili ang sapat na init upang mag-apoy ng mga nasusunog na materyales.
- Bystander zone : Markahan ang isang safe exclusion zone na hindi bababa sa 2 metro sa paligid ng makina. Walang hindi awtorisadong tauhan ang dapat pumasok sa zone na ito sa panahon ng operasyon.
Mga Kinakailangan sa Pagsasanay at Awtorisasyon
Pagpapatakbo a conventional grinding machine walang wastong pagsasanay ay ipinagbabawal sa karamihan ng mga pang-industriya at pang-edukasyon na kapaligiran. Ang mga hindi sanay na operator ay nagbibigay ng hindi katimbang na bahagi ng mga pinsala sa paggiling , lalo na sa mga unang linggo ng hindi pinangangasiwaang paggamit.
Ang mga minimum na kinakailangan sa pagsasanay ay karaniwang kasama ang:
- Nagpakita ng kaalaman sa mga uri ng gulong, grado, at mga rating ng bilis.
- Hands-on na pagsasanay sa pag-mount ng gulong, pagbibihis, at pagsasaayos ng bantay sa ilalim ng pangangasiwa.
- Pag-unawa sa emergency stop procedure at lockout/tagout (LOTO) protocol ng makina.
- Pagsasanay sa pag-refresh sa tuwing may ipinakilalang bagong uri ng makina o materyal.
Maraming mga pasilidad ang nangangailangan ng mga operator na pumasa sa isang nakasulat at praktikal na pagtatasa bago mabigyan ng hindi pinangangasiwaang pag-access. Hindi ito bureaucratic na pormalidad — isa itong kritikal na hakbang sa pagkontrol sa panganib.


